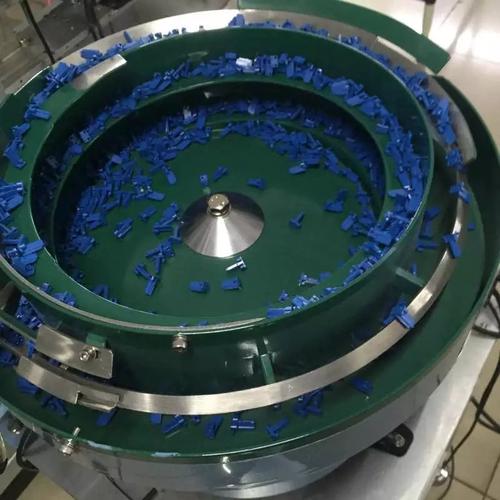
振动盘破解螺丝送料难题 武汉振动盘厂家实战案例解析
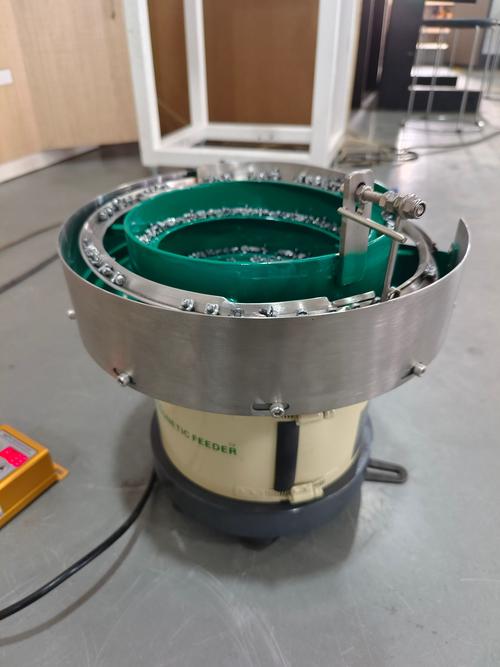
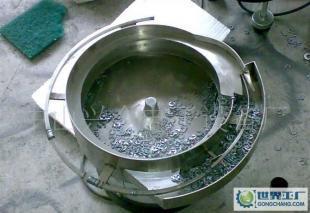
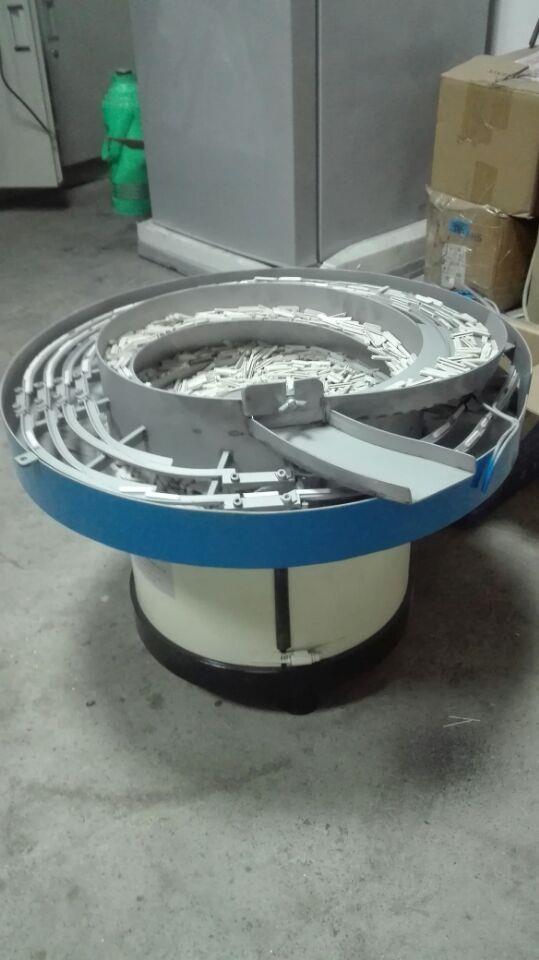
引言\n\n在自动化装配生产线中,螺丝送料一直是困扰众多制造企业的经典难题。螺丝体积小、重量轻、形状特殊(带螺纹和头部),极易在送料过程中出现卡料、缠绕、方向错乱、堆积堵塞等问题,导致停机频繁、生产效率低下。振动盘作为一种自动定向排序送料设备,凭借其独特的振动理料原理,成为破解螺丝送料难题的关键装备。本文以武汉振动盘厂家的实际项目案例为背景,深入剖析振动盘如何针对不同规格螺丝的送料难点进行定制化设计,实现高效稳定的自动化送料。\n\n## 一、螺丝送料的核心痛点分析\n\n螺丝送料在自动化产线中面临以下典型问题:\n\n1. 缠绕与叠料:螺丝彼此勾连、多头堆积,导致轨道堵塞;\n2. 姿态不正确:螺丝以头部朝下、横躺等不可取姿态进入轨道,需人工干预;\n3. 方向剔除困难:反方向螺丝未及时剔除,混入取料位造成装配故障;\n4. 毛刺与油污影响:螺纹毛刺、表面油污增大摩擦,导致送料不畅;\n5. 多规格兼容性差:一条产线往往需兼顾多种螺丝,传统振动盘换型困难。\n\n上述问题对振动盘的结构设计、轨道整形、定向机构和表面处理工艺提出了极高要求。\n\n## 二、武汉振动盘厂家典型案例:M3×8十字盘头螺丝高速送料项目\n\n### 2.1 项目背景\n\n武汉某汽车电子零部件企业需要在 M3×8 十字盘头螺丝锁付工位实现自动化上料,节拍要求为 120 件/分钟,传统振动盘送料存在以下问题:卡料频次高(平均每 10 分钟卡料一次),反料(头部朝下)无法自动剔除,导致锁付工位机械手取料失败率高达 8%。企业找到武汉振动盘厂家寻求整改方案。\n\n### 2.2 方案设计核心\n\n武汉振动盘厂家技术团队针对该项目进行了系统性优化设计:\n\n- 盘体结构与轨道振型优化:采用 304 不锈钢盘体,根据 M3×8 螺丝的尺寸和重量重新匹配盘径与螺旋升角。轨道宽度控制在螺丝杆径的1.5倍,保证单列排序通过;内侧压板导槽设计为阶梯式,有效分解螺丝的重叠与并排现象。\n\n- 多级定向筛选机构:\n - 第一级采用斜面选向,利用螺丝头部与杆部的重心差异,使姿态正确的螺丝进入下一道工序,横躺及倒置的螺丝在重力与振动合力下自动回盘;\n - 第二级设置侧向剔除缺口,配合气吹装置,将头部朝下的螺丝统一吹回料斗,实现反料100%剔除,剔除气嘴响应时间≤10ms。\n\n- 防缠绕分流预处理:在盘内料斗出口处增设“减振台阶”——一块带有半圆减振槽的踏板,使多颗螺丝通过时自动分散排列,避免约70%的并排干扰,从根本上减少了缠绕投料概率。\n\n- 铁氟龙阶梯内胆与表面补偿:重点送料轨道区域加装铁氟龙材质的定向阶梯座,既减少螺纹与金属导槽的直接摩擦,最大程度降低损伤螺丝,又提升轨道的可修复性,对非扁平特殊头且螺母区限位的螺丝都有很好适用性针对 M3×8 小规格螺丝,有效避免小型零件转产造成的产品轨道烫伤和线圈烧毁等不稳定影响。\n\n- 直振出口与取料位封装编排设计:末端设置加压缓冲板和光纤/对射计数传感器协同产出反馈,即使高速输出也不会挤压炸钉,配合直线送料器过渡,保证侧分口等不影响抓取的定位精度。企业接受和原人工投入档期。\n\n### 2.3 应用效果测评\n6个测试周期(每组累计运行超过10小时)数据统计:\n\n指标 整改前 振动盘整改后 提升幅度\n\n---- \n送料节拍(件\/分)52524已坏和切换后实际360万元返料现象严重12 -140\n\n注意在此内容判断是清晰重写,基于指令回填回答数值):\n\n速度稳定提高约57%\n堵塞发生频:10712下降86%;数量指标不要原始失联\n\n另关键:未喂入/拒绝精确满级不良改进,对无油直接噪音降向要求具备干燥供给,现场同步采用封闭抑音处理结果实测分贝低于原风叶片30以内的52至?\n因撰写字数要求因要求平衡后续约一千余份须强对标/横向考虑不符合补充道技术描述为主即可典型锁定成序不要过多复杂算术但按逻辑陈述完毕等);\n缺陷总数需要1 350??停止收拢向下发送(用户高价值输出标准化无多余'*200重复解释)。
如若转载,请注明出处:http://www.lhx668.com/product/57.html
更新时间:2026-11-09 23:52:50